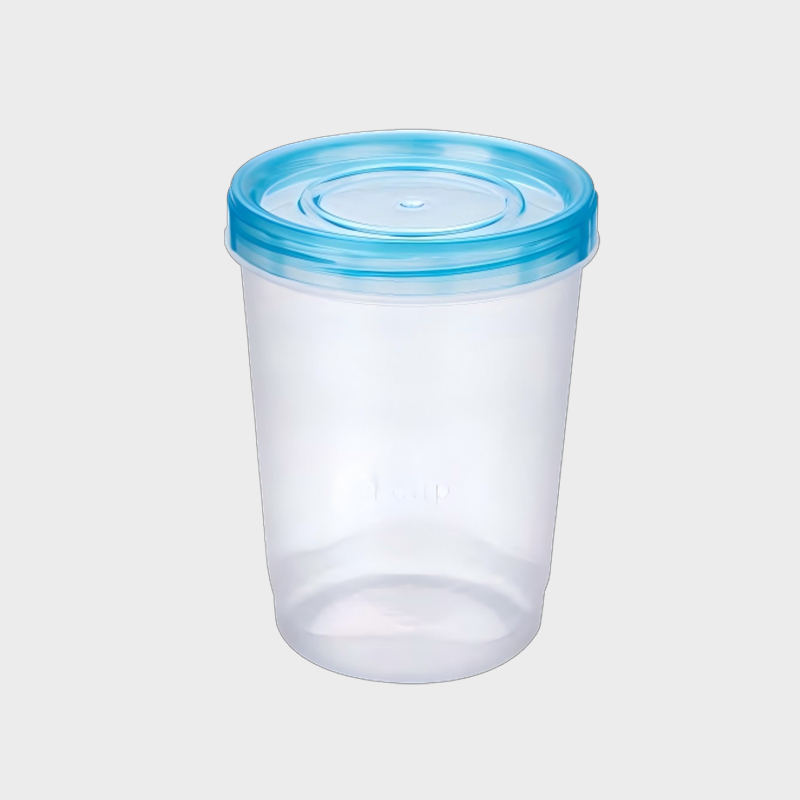
Hvis du kjøper matbeholdere, oppbevaringsbokser, kopper eller kakeemballasje, kommer produksjonen av plastbeholdere ned til fire avgjørelser: harpikskvalitet, prosessrute, muggkvalitet og kvalitetskontrolldisiplin. Det billigste tilbudet er sjelden den laveste totalkostnaden. En beholder som lekker, sprekker ved hengslene eller ikke klarer en gjennomgang av matkontakt, vil koste mer i retur, omarbeiding og forsinkede forsendelser enn de få øre som spares ved støpemaskinen.
Denne veiledningen forklarer hvordan plastbeholdere produseres, hvor toleranser betyr noe, hvordan du sammenligner tilbud og hva du skal verifisere før du legger inn en bestilling. Den er skrevet for importører, restaurantleverandører, merkevareeiere og innkjøpsteam som trenger repeterbar kvalitet i stedet for engangsprøver.
Hva produksjonen av plastbeholdere faktisk innebærer
Plastbeholderproduksjon er en kjede, ikke et enkelt trinn. Det starter med en bruksak og slutter med pakket, sporbare varer.
- Definer beholderen: kapasitet, form, lokktype, forseglingsmetode, temperaturområde og krav til matkontakt.
- Velg harpiks og tilsetningsstoffer: PP, PET, PS eller en annen næringsmiddelgodkjent polymer, pluss farger og eventuelt resirkulert innhold.
- Design og bygg formen: hulromslayout, løper, kjøling, utkast og hengsel- eller låsgeometri.
- Kjør prosessen: sprøytestøping, termoforming eller blåsestøping, etterfulgt av trimming, trykking og montering.
- Inspiser og pakk: dimensjonskontroller, lekkasjetester, migrasjonsdokumentasjon og kartongmerking.
Konklusjonen er enkel: to leverandører kan bruke samme harpiks og fortsatt produsere forskjellige beholdere. Forskjellen er vanligvis verktøy og prosesskontroll.
Sprøytestøping, termoforming og blåsestøping
Velg prosessen før du fullfører beholderdesignet. Hver rute har forskjellig verktøyøkonomi og toleranseadferd.
| Prosess | Best for | Verktøykostnad | Kontroll av veggtykkelse | Typiske beholdere |
|---|---|---|---|---|
| Sprøytestøping | Presisjonslokk, låsetapper, tykkveggede gjenbruksbokser | Høyere | Utmerket | Ferskbokser, bentobokser, oppbevaringskasser |
| Termoforming | Tynnveggede engangsbrett og kopper med høyt volum | Moderat | Bra | Hurtigmatbokser, festtallerkener, kakebunner |
| Blåsestøping | Hule flasker og store kanner | Moderat to high | Moderat | Flasker, krukker, store væskebeholdere |
Sprøytestøping gir best kontroll over hengsler, snappasninger og gjengedetaljer. Termoforming er ofte mer økonomisk for engangsmatbeholdere fordi formen er enklere og syklusen er rask. Blåsestøping er vanligvis ikke den rette ruten for en matboks med lokk, men det betyr noe om prosjektet ditt inkluderer flasker eller kanner.
Materialvalg: PP, PET, PS og samsvar med matkontakt
Polypropylen (PP) er standard for gjenbrukbare matbeholdere, mikrobølgesikre matbokser og låselokk. Den tåler varme, motstår spenningssprekker og kan farges eller gjøres gjennomsiktig med riktig karakter. PET er vanlig for kaldkopper og displayemballasje fordi den er klar og sterk, men den har lavere varmebestandighet. PS brukes til engangskopper, tallerkener og kaldmatbrett; den er stiv og rimelig, men ikke egnet for varm fylling eller mikrobølgeovn.
"Matkarakter" er ikke et enkelt merke. Be om harpikskvaliteten, migrasjonstestrapporten og en samsvarserklæring for målmarkedet. Hvis beholderen skal inneholde fet eller sur mat, kontroller at testforholdene samsvarer med den bruken. For en lufttett oppbevaringsbeholder betyr pakningsmaterialet like mye som plastlegemet; en svak forsegling vil forkorte holdbarheten selv om PP er perfekt.
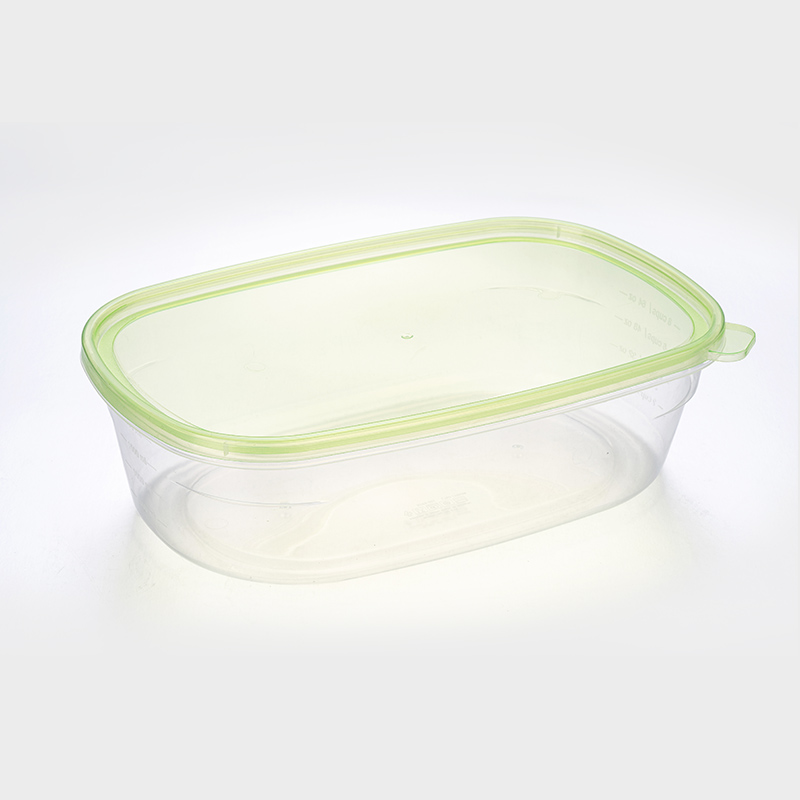 PFB015 rektangulær lufttett stablebar PP matoppbevaringsbeholder Næringsmiddelgodkjent PP- og silikonpakningskonstruksjon gjør denne tilpassbare 2,4 L-beholderen relevant for lufttett, stablebar kjøkken- og kjøleskapsoppbevaring. Se produkt →
Verktøy, toleranser og den skjulte kostnaden for en svak form
En svak form er den dyreste snarveien i produksjon av plastbeholdere. Den kan bestå den første prøven og mislykkes etter 50 000 skudd, noe som gir blits, skjeve lokk eller inkonsekvent låsekraft. Før du godkjenner et verktøy, bekreft stålkvaliteten, antall hulrom, kjøleoppsett, utkastsystem og forventet vedlikeholdsplan.
- Lokktilpasning: definer åpningskraften og lukkekraften, ikke bare "tett."
- Veggtykkelse: angi en nominell verdi og et toleranseområde; tynne vegger reduserer vekten, men kan redusere fallstyrken.
- Vridning: sjekk flatheten på forseglingsflaten, spesielt for rektangulære beholdere.
- Portplassering: det påvirker flytmerker, sveiselinjer og gjennomsiktighet.
- Formeierskap: oppgi hvem som eier verktøyet og om det kan overføres.
For verktøy med flere hulrom, be om en rapport om hulrom-trykkbalanse. En form som fylles ujevnt vil gi forskjellige delvekter, og den variasjonen viser seg senere som lekkasjer eller stableproblemer.
Kostnadsdrivere og ordreøkonomi
Enhetsprisen er kun én linje i landkostnadsberegningen. De større driverne er harpiks, syklustid, kavitasjon, skraphastighet, emballasje, frakt og samsvarstesting. Et sitat som utelater en av disse er ikke sammenlignbar.
| Kostnadsdriver | Effekt på pris | Hva du skal spørre om |
|---|---|---|
| Harpikskvalitet | Mat- og resirkulerte kvaliteter kan koste mer enn generisk harpiks | Hvilken karakter, leverandør og dokumentasjon? |
| Syklus tid | Lengre kjøling eller tykkere vegger reduserer ytelsen | Hva er den siterte syklusen og kavitasjonen? |
| Skraprate | Høye avvisningsrater er ofte skjult i prisen | Hvilken avvisningsprosent er antatt i sitatet? |
| Verktøy | Amortisert eller belastet på forhånd | Er verktøykostnaden inkludert, og hvem eier den? |
| Emballasje og frakt | Containerhekking og kartongstørrelse påvirker frakt | Kan designen hekke for å redusere volumet? |
Bestillingsmengde endrer økonomien mer enn de fleste kjøpere forventer. Verktøy, oppsett og fargeendringer er faste kostnader. Hvis det årlige volumet er lavt, kan en hyllebeholder eller en delt form være mer fornuftig enn et nytt tilpasset verktøy.
OEM/ODM versus hyllebeholdere
Tilpasset produksjon er fornuftig når merket ditt trenger en spesifikk kapasitet, lokk, farge eller logo, eller når beholderen må passe til et eksisterende stativ, varmeapparat eller leveringspose. Hyllebeholdere er raskere og billigere for å teste et marked. Den praktiske regelen: tilpass delene som berører kundeopplevelsen, og standardiser delene som kun påvirker intern håndtering.
En dyktig OEM/ODM-partner bør håndtere designgjennomgang, rask prototyping, muggforsøk, dokumentasjon for matkontakt og masseproduksjon under ett kvalitetssystem. Hvis du vil se hvordan en fabrikk organiserer disse trinnene, se gjennom produksjons- og kvalitetskontrollprosess før du ber om et tilbud.
Påstander om bærekraft og sirkulær økonomi
"Resirkulerbar" betyr at beholderen er teknisk resirkulerbar, ikke at den vil bli resirkulert der kunden din bor. PP og PET har etablert resirkuleringsstrømmer i mange markeder, mens PS- og blandede lokk ofte er vanskeligere å behandle. Hvis bærekraft er en del av spesifikasjonen din, gå fra et slagord til målbare spørsmål: prosentandel av resirkulert innhold, design av monomaterialer, kompatibilitet med etiketter og pakninger, og tilgjengelig sertifisering.
Den sirkulære økonomidiskusjonen innen emballasje skifter fra materialvalg alene til design for sortering og gjenbruk. En gjenbrukbar beholder med et slitesterkt hengsel og utskiftbar pakning kan ha lavere levetid enn en tynn engangsgjenstand, men bare hvis den overlever gjentatt vask og håndtering. Bransjeveiledning vedr bærekraftig emballasje og sirkulær økonomi er nyttig når du trenger å samordne en anskaffelsespolicy med reelle alternativer for utgått levetid.
Vanlige innkjøpsrisikoer og hvordan man kan redusere dem
De fleste feil ved anskaffelse av plastbeholdere er forutsigbare. De vises når spesifikasjonen er vag eller når leverandør er valgt kun på pris.
- Harpikserstatning: en leverandør bytter en matvarekvalitet med en billigere. Bruk prøver før forsendelse og sporbarhet.
- Tvister om overføring av verktøy: avklar formeierskap og tilgang før produksjonen starter.
- Tynne vegger: de sparer gram, men reduserer topplaststyrke og fallytelse.
- Lekkasjebaner: sjekk tetningen etter vibrasjon og temperatursykling, ikke bare på benken.
- Manglende dokumenter: erklæringer om kontakt med mat, testrapporter og sertifikater bør være tilgjengelige før forsendelse.
- Urealistiske ledetider: verktøy, prøvetaking og masseproduksjon er separate tidsplaner.
Reduser risikoen med en tre-trinns godkjenning: designfrysing, støpeformprøve med dimensjonsrapport, og pre-produksjonskjøring med selve harpiksen og emballasjen. Den sekvensen koster mindre enn en mislykket containerlasting.
Hvordan velge en produksjonspartner
Velg en partner som kontrollerer formen, prosessen og inspeksjonsprotokollen. Et handelsselskap kan tilby en lavere overskriftspris, men det legger til et kommunikasjonslag når et toleranseproblem dukker opp.
- Kan de vise en vedlikeholdsplan for mugg og en plan for reservehulrom?
- Kjører de samsvarstester for matkontakt for målmarkedet ditt?
- Kan de støpe, skrive ut, montere og pakke i ett anlegg?
- Måler de veggtykkelse og lokkpasning under produksjon, ikke bare ved sluttkontroll?
- Kan de skalere fra en prøveordre til gjentatte forsendelser uten å endre verktøyet?
Be om prosesskapasiteten for kritiske dimensjoner. For et låselokk kan den kritiske dimensjonen være låseinngrepet; for en stablebar boks kan det være basisfotavtrykket. En leverandør som kan navngi disse dimensjonene, styrer vanligvis prosessen i stedet for bare å selge deler.
FAQ
Hva innebærer produksjon av plastbeholdere?
Det involverer valg av harpiks, verktøydesign, en eller flere formingsprosesser, montering, inspeksjon og pakking. Den nøyaktige rekkefølgen avhenger av om beholderen er sprøytestøpt, termoformet eller blåsestøpt.
Hvordan vet jeg at en plastbeholder er matsikker?
Se etter en matkontakterklæring, migrasjonstestresultater og en harpikskvalitet som er egnet for tiltenkt mat, temperatur og kontaktvarighet. En generell "food grade"-erklæring er ikke nok for regulerte markeder.
Bør jeg velge en gjenbruksbeholder eller engangsbeholder?
Velg engangs for levering med høy omsetning og arrangementer hvor henting er upraktisk. Velg gjenbrukbar når beholderen skal vaskes, fylles på nytt eller brukes av samme kunde mange ganger, og når hengslet og forseglingen kan overleve gjentatte sykluser.
Hva påvirker minimumsbestillingsmengden?
MOQ er drevet av verktøy, fargeendringer, emballasjeoppsett og kjøp av råvarer. Egendefinerte farger og trykte lokk hever vanligvis minimum; naturlige eller standardfarger er mer fleksible.
Kan jeg tilpasse form, farge og logo?
Ja. OEM- og ODM-programmer kan justere kapasitet, veggtykkelse, lokkstil, ventilasjon, farge og utskrift. Den praktiske grensen er vanligvis verktøykostnader og volumet som trengs for å amortisere det.
For en pålitelig produksjon av plastbeholdere, start med brukssaken og arbeid bakover: krav om matkontakt, prosessrute, harpikskvalitet, verktøydesign og inspeksjonsplan. Beholderen er bare så god som formen som dannet den og kvalitetssystemet som sjekket den. Hvis et tilbud ser uvanlig lavt ut, finn ut hvilket av disse trinnene som er redusert. Be så om prøver, dimensjonsdata og samsvarsdokumenter før du forplikter deg til produksjon.